
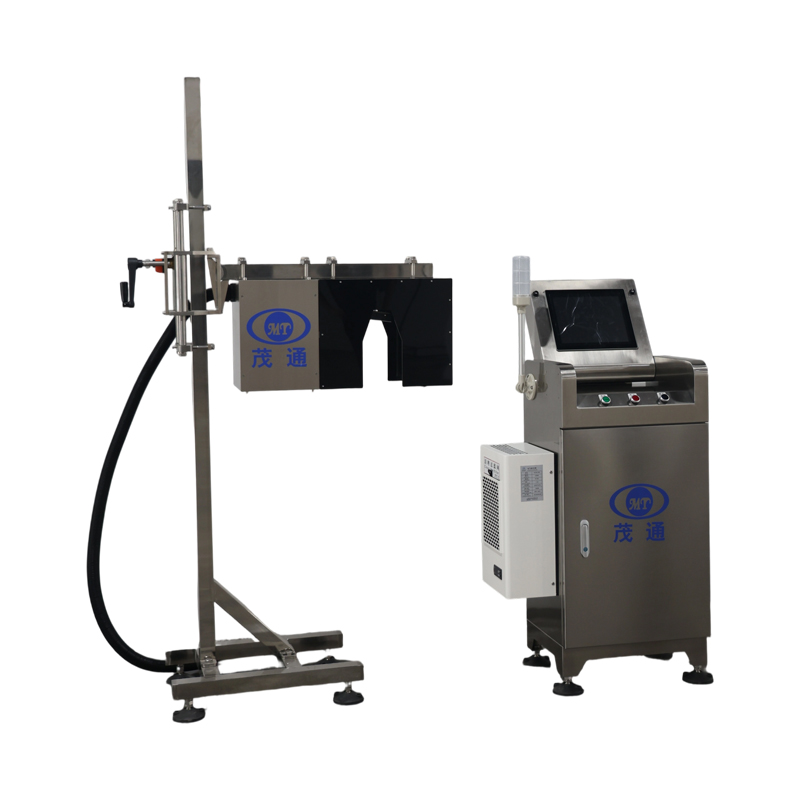

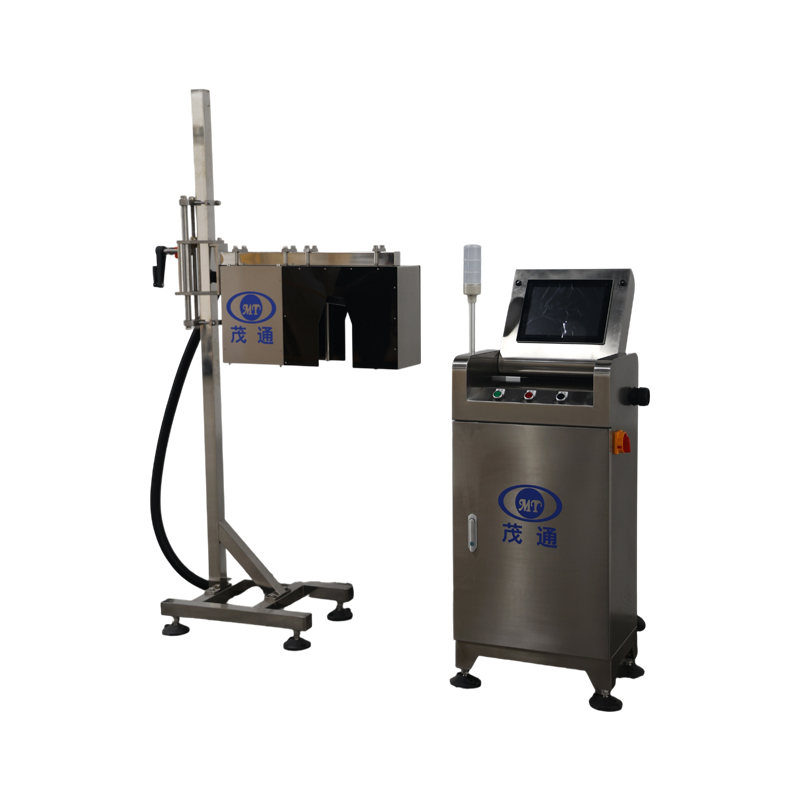
Машина визуального контроля струйной печати
1. Усовершенствованный алгоритм стабилен и обладает высокой точностью обнаружения
2. Обнаружение различных положений кода
3. Максимальная скорость составляет до 72000 бутылок в час
4. Механические компоненты оборудования
модель
|
Имя |
Компоненты |
Функциональное описание |
Примечание
|
1 |
Распределительный шкаф |
Состоит из процессора изображений, интерфейсного процессора, контроллера стробоскопа и ПЛК. |
Обеспечивает питание всей системы, обрабатывает изображения и управляет отбраковкой дефектной продукции. |
|
2 |
Модуль обнаружения |
Светодиодный источник света, промышленная CCD-камера и датчик. |
Динамически захватывает изображения ПЭТ-бутылок. |
|
3 |
Устройство отбраковки |
Основные компоненты включают соленоидные клапаны и механические детали. |
Принимает сигналы и управляет отбраковкой дефектной продукции. |
5. Электрический состав оборудования
модель
|
Имя |
Единица |
Примечания по бренду |
Количество |
1 |
Встроенный промышленный компьютер для обработки изображений (4 порта Ethernet) i5+4G+120G |
Единица |
Тайваньский Chaoen, пылезащитный, высокая скорость обработки и отличная стабильность |
1 |
2 |
DAHUA высокоскоростная гигабитная цифровая камера |
Единица |
Разрешение 680x480, импортировано из Канады, ведущий бренд в отрасли |
4 |
3 |
Модуль ввода/вывода камеры |
Комплект |
Сделано в Китае |
4 |
4 |
Линза |
Штука |
COMPUTAR 6MP, 12мм |
4 |
5 |
Кабель камеры 50/30 линий |
Штука |
Сделано в Китае, 5м |
4 |
6 |
Блок питания MW.24V постоянного тока 75/120W (DRP-75/120-24) |
Штука |
Тайвань Mean Well |
2 |
7 |
ПЛК |
Штука |
Maotong разработал самостоятельно |
1 |
8 |
Сенсорный дисплей |
Штука |
Тайваньский IEI 15-дюймовый |
1 |
9 |
Контроллер источника света |
Единица |
Изготовлено в Китае, 4-канальный асинхронный запуск, технология управления мерцанием экрана, значительно продлевающая срок службы источника света |
1 |
10 |
Фотоисточник света |
Единица |
Индивидуальное поверхностное освещение, инфракрасное и синее |
4 |
11 |
Распределительный шкаф |
Штука |
Сделано в Китае, материал 304, щеточная, матовая, оксидированная и щеточная отделка |
1 |
12 |
Одноступенчатый отбраковщик Mono |
Штука |
Индивидуальный, пневматический тип, материал 304 |
1 |
13 |
Цилиндр отбраковочного блока |
Штука |
Цилиндр высокой скорости Norgren, Великобритания |
1 |
14 |
Соленоидный клапан блока отбраковки |
Штука |
Высокоскоростной соленоидный клапан MAC, США, скорость отклика 4,9 мс |
1 |
15 |
Энкодер |
Штука |
Сделано в Китае, Hode, инкрементальный тип |
1 |
16 |
Низковольтные электрические компоненты |
Штука |
Schneider, Франция |
Несколько |
17 |
Система обработки изображений |
Штука |
Maotong разработана самостоятельно, может разработать V3.0 по требованию заказчика |
1 |
18 |
Специальное оборудование холодильный агрегат - промышленный кондиционер |
Штука |
Shanghai Highly Special, холодопроизводительность 320 Вт |
1 |
19 |
Клеммные колодки |
Штука |
Honeywell, США |
Несколько |
20 |
Фотоэлектрический датчик |
Штука |
Leuze, Aurora PNP |
1 |
21 |
Прочие электрические компоненты |
Штука |
- |
Несколько |
22 |
Материал шкафа и обработка поверхности |
Штука |
Материал 304, механические детали igus®, матовая, травленая, оксидированная и матовая отделка. |
1 |
23 |
Сигнальная лампа |
- |
Несколько |
|
24 |
Масловодоотделитель |
- |
Трехцветная башенная лампа Schneider |
Несколько |
25 |
Реле |
Штука |
1 |
|
26 |
Стеклянный материал |
Штука |
AirTac |
1 |
6. Схема конструкции испытательного шкафа
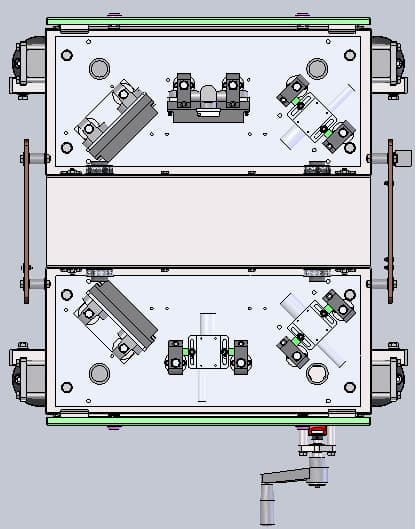
Обнаружение уровня жидкости при укупорке (обнаружение уровня жидкости при укупорке на станциях один и три)
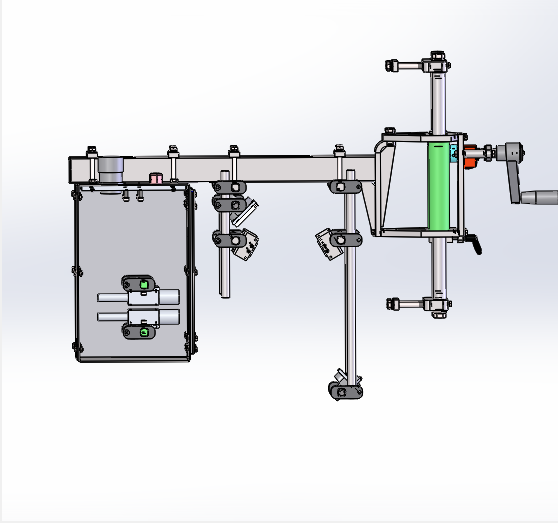
Контроль струйной печати (станция 2, контроль струйной печати с одной камерой)
7. Контроль крышки
Данный инспекционный модуль использует три CCD-камеры, расположенные под разными углами обзора, для получения полных изображений бутылки, что эффективно снижает слепые зоны и повышает полноту контроля. Специализированные оптические линзы используются для контроля и фильтрации окружающего и входящего света, обеспечивая стабильное и чёткое получение изображений при различных условиях освещения. Система машинного зрения способна обнаруживать ряд дефектов, связанных с крышками, включая отсутствующие крышки, наклонённые или неправильно установленные крышки, смещение крышек, а также повреждённые или сломанные крышки.
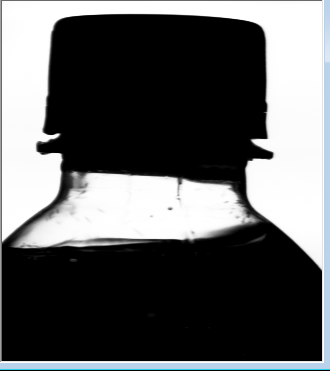
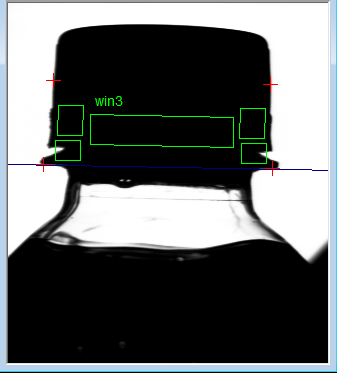
Изображения укупорки ПЭТ-бутылок, снятые CCD-камерой
8. Обнаружение уровня жидкости
Этот модуль использует ПЗС-камеру для получения изображений передней стороны уровня жидкости внутри каждой бутылки. Во время проверки бутылка устанавливается в устойчивое положение, чтобы поверхность жидкости оставалась приблизительно горизонтальной, обеспечивая постоянные условия для изображения. Система машинного зрения обрабатывает полученное изображение, преобразуя заполненную жидкостью область в чёрный цвет, а пустое пространство над поверхностью жидкости — в белый. Специализированный алгоритм обработки изображений затем анализирует полученную границу и сравнивает обнаруженный уровень жидкости с заданным эталонным значением, чтобы определить, находится ли уровень наполнения ниже или выше установленного предела.
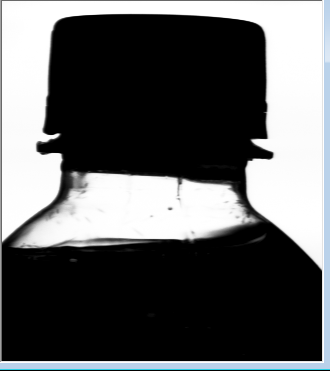
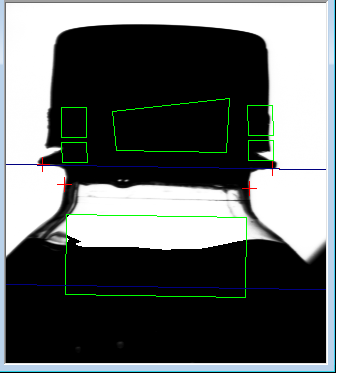
Изображение ПЭТ-бутылки, полученное камерой Обработанное изображение для определения уровня жидкости
9. Проверка струйной печати
Этот модуль использует ПЗС-камеру для захвата фронтальных изображений струйной маркировки на бутылках и крышках. Полученные изображения обрабатываются в цифровом виде для оценки качества печати, а бутылки с дефектной или несоответствующей печатью автоматически отбраковываются. Система поддерживает контроль как для жёлтых крышек с чёрной печатью, так и для чёрных крышек с белой печатью.
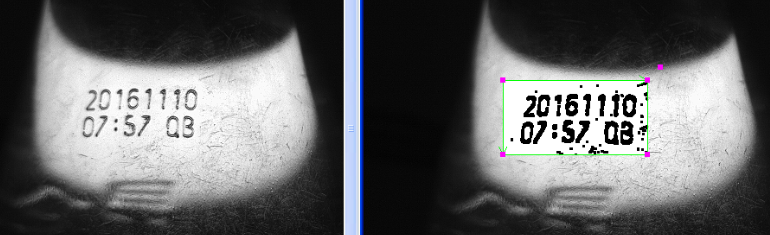
Эффект обработки распознавания образцовых изображений
10. Точность обнаружения
Объекты проверки |
Содержание проверки |
Точность обнаружения
|
Уровень отказов
|
инспекции крышек бутылок
|
Отсутствие крышки |
—— |
≥99,99% |
Высокая крышка |
>0,8 мм |
≥99,98% |
|
Кривая крышка |
>0,8 мм |
≥99,5% |
|
Стопорное кольцо полностью разомкнуто |
Зазор более 1 мм |
≥99,99% |
|
Стопорное кольцо разрушено более чем на 70% |
Зазор более 1 мм |
≥98,32% |
|
Стопорное кольцо разрушено более чем на 50% |
Зазор более 1 мм |
≥95,78% |
|
100% отсутствие предохранительного кольца |
—— |
≥99,99% |
|
Отсутствие предохранительного кольца на 70% |
—— |
≥98,21% |
|
Отсутствие предохранительного кольца на 50% |
—— |
≥95,78% |
|
Объекты проверки |
Обнаружение уровня жидкости (высокий и низкий) |
3 мм ниже (или выше) нормы
|
≥99,92% |
инспекции крышек бутылок |
Отсутствие струйной печати |
≥99,99% |
|
Общая струйная печать отсутствует на 50% |
≥99,95% |
||
Общая потеря струйной печати 30% |
≥99,9% |
||
Общая потеря струйной печати 20% |
≥99,8% |
||
Струйная печать достаточно размыта, чтобы удалить символы струйной печати после обработки |
≥99,99% |



