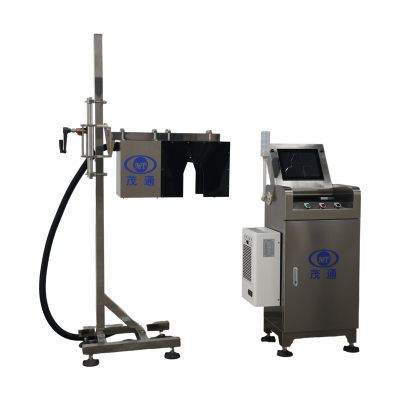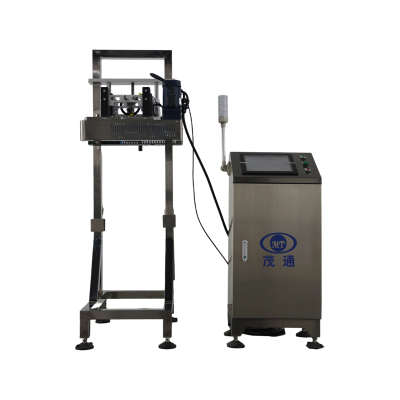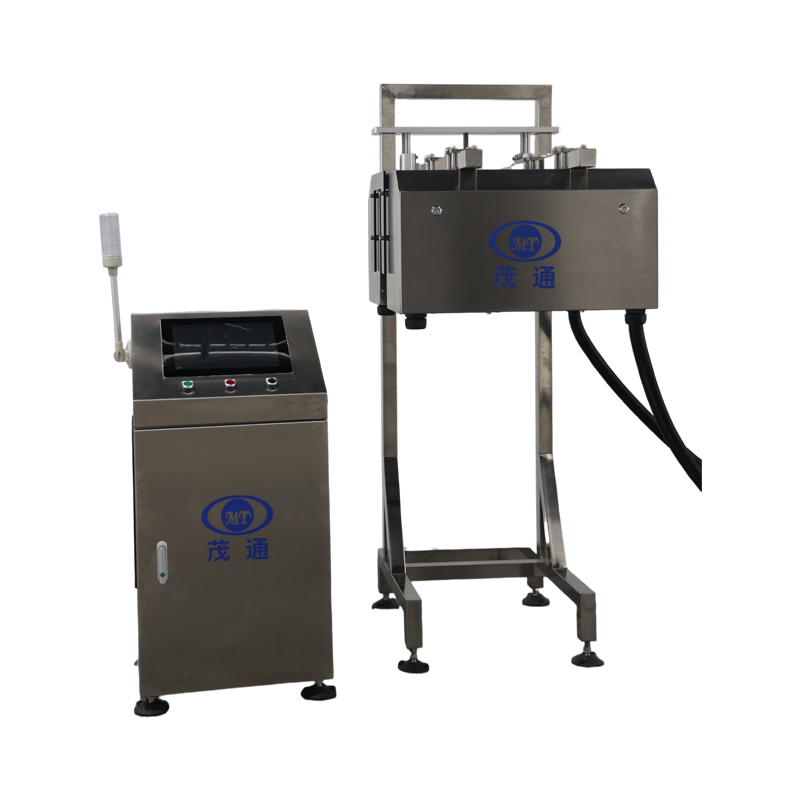
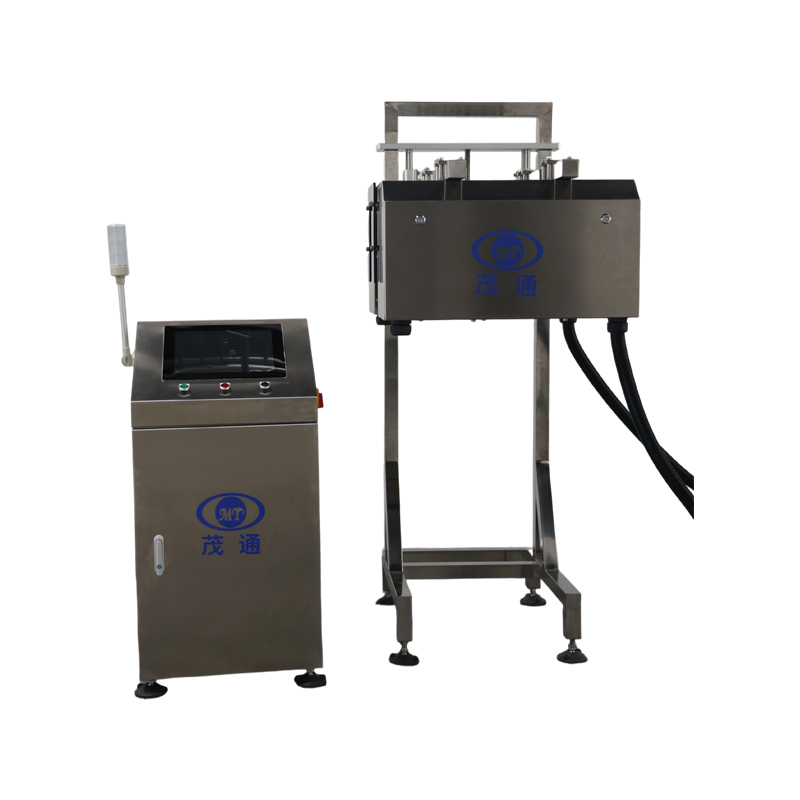
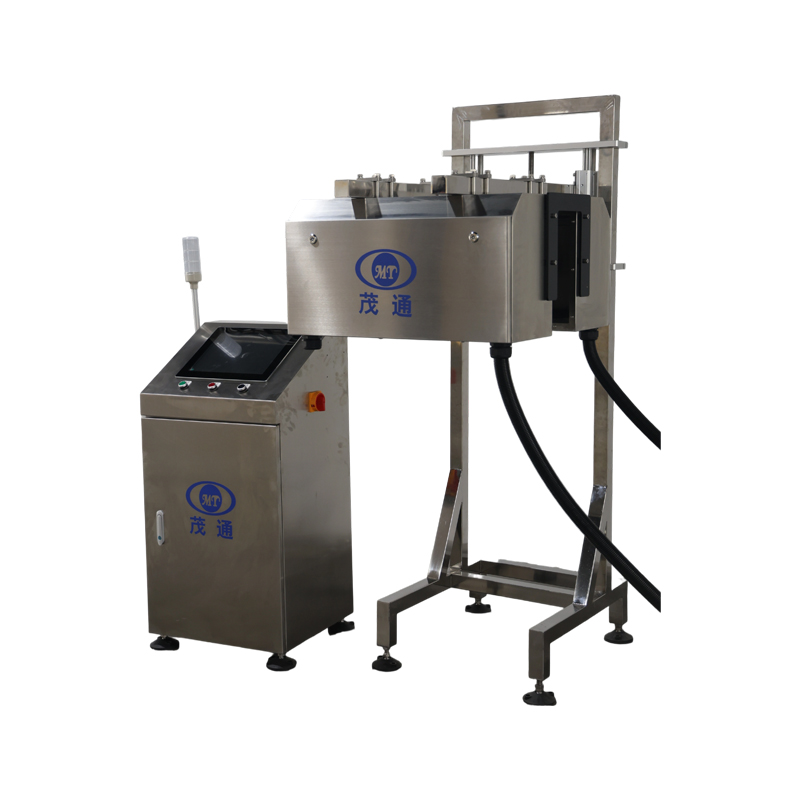
Машина для проверки крышек и уровня жидкости
1. Использование графического человеко-машинного интерфейса, интуитивно понятный и конкретный
2. Высокая скорость обработки, высокая точность проверки, максимальная скорость может достигать 50000 бутылок в час
3. Простота в эксплуатации, удобство для персонала производственной линии
4. Многоугловая проверка, отсутствие мертвых зон, минимальное вмешательство человека, низкий уровень ложных срабатываний
5. Использование яркого светодиодного источника света, регулируемая яркость, долгий срок службы, энергосбережение, не требует обслуживания
I. Обзор оборудования проекта
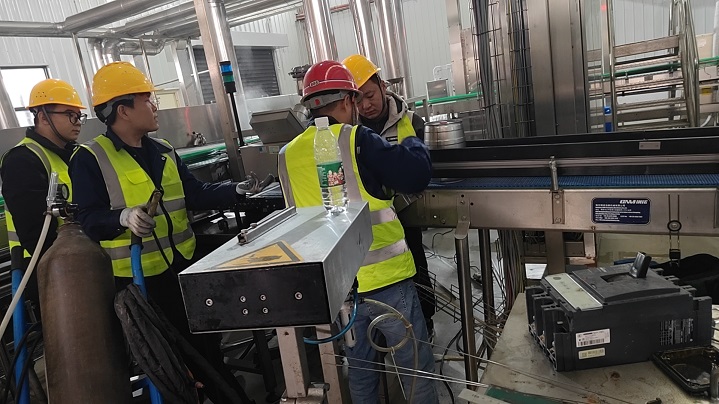
Название проекта: Система контроля ПЭТ-бутылок для проверки крышек, предохранительных колец, уровня жидкости и качества струйной маркировки
Описание проекта:
Система предназначена для автоматического контроля ПЭТ-бутылок, включая состояние крышки, целостность предохранительного кольца, уровень заполнения жидкостью и качество струйной маркировки. Бутылки, не соответствующие заданным требованиям качества, автоматически выявляются и удаляются с производственной линии.
Максимальная производственная мощность:До 60 000 бутылок в час.
Применимый тип бутылок:ПЭТ-бутылки.
Применимый объем заполнения:от 200 мл до 2 л.
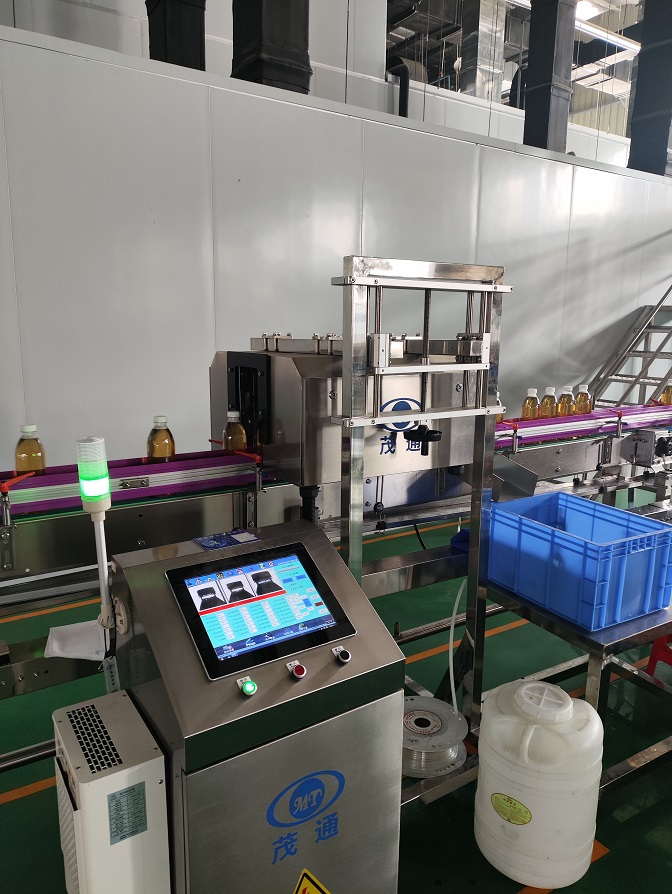
II. Требования к окружающей среде
Рабочая высота:
Оборудование предназначено для стабильной работы на высоте от 5 до 3000 метров над уровнем моря.
Температура окружающей среды при эксплуатации: от 5°C до 40°C.
Относительная влажность: от 50% до 65% относительной влажности.
Требования к месту установки на заводе:
Место установки должно соответствовать применимым национальным стандартам в отношении ровности пола, несущей способности конструкций и других соответствующих условий объекта. Площадка должна обеспечивать среду, пригодную для безопасной и надёжной эксплуатации оборудования.
Требования к хранению и консервации:
После поставки всё оборудование и компоненты должны храниться в условиях окружающей среды, соответствующих применимым национальным стандартам. В период хранения следует проводить соответствующую смазку, защиту и плановое техническое обслуживание для предотвращения коррозии, повреждения поверхности, деформации или других состояний, которые могут отрицательно повлиять на последующий монтаж, пусконаладку или эксплуатацию.
III. Эксплуатационные параметры оборудования
Источник питания:
220 В, 50 Гц, однофазное, поставляется заказчиком. Любые особые требования к электропитанию должны быть подтверждены до проектирования и производства оборудования, так как отклонения от стандартного электропитания могут повлиять на конфигурацию оборудования, сроки поставки и общую стоимость.
Номинальная потребляемая мощность:Приблизительно 2,4 кВт.
Напряжение управления:24 В постоянного тока.
Сжатый воздух:
Требуемое давление воздуха: 4–12 Па. Заказчик несёт ответственность за подачу и подключение линии сжатого воздуха к основному блоку оборудования.
IV. Обзор оборудования
Место установки:
Окончательное положение установки определяется исходя из существующей планировки производственной линии заказчика и условий на площадке.
Функции контроля:
Система контроля способна обнаруживать следующие дефекты и показатели качества:
Отсутствует крышка
Колпачок расположен слишком высоко
Перекошенный или неправильно выровненный колпачок
Повреждённое или сломанное контрольное кольцо
Недостаточный уровень жидкости
Отсутствует струйный код
Чрезмерная, неполная или аномальная струйная печать
Принцип проверки и обнаружения:
Когда каждая ПЭТ-бутылка проходит через датчик позиционирования, система управления присваивает и записывает соответствующий идентификатор бутылки вместе с текущей позицией энкодера.
Датчик позиционирования затем запускает камеры проверки для захвата изображений крышки бутылки, уровня жидкости и области струйной печати. Система обработки изображений анализирует захваченные изображения и определяет, соответствует ли бутылка заданным критериям качества.
Результаты проверки передаются одновременно на HMI для мониторинга в реальном времени и в систему управления ПЛК. На основе результатов проверки и соответствующей позиции энкодера ПЛК активирует механизм отбраковки в нужном месте для автоматического удаления дефектных бутылок с производственной линии.
Когда блок управления получает сигнал отбраковки, он дает команду отбраковщику удалить бутылку, соответствующую записанному идентификатору.
4. Механические компоненты оборудования
модель
|
Имя |
Компоненты |
Функциональное описание |
Примечание
|
1 |
Распределительный шкаф |
Состоит из процессора изображений, интерфейсного процессора, контроллера стробоскопа и ПЛК. |
Обеспечивает питание всей системы, обрабатывает изображения и управляет отбраковкой дефектной продукции. |
|
2 |
Модуль обнаружения |
Светодиодный источник света, промышленная CCD-камера и датчик. |
Динамически захватывает изображения ПЭТ-бутылок. |
|
3 |
Устройство отбраковки |
Основные компоненты включают соленоидные клапаны и механические детали. |
Принимает сигналы и управляет отбраковкой дефектной продукции. |
5. Электрический состав оборудования
модель
|
Имя |
Единица |
Примечания по бренду |
Количество |
1 |
Встроенный промышленный компьютер для обработки изображений (4 порта Ethernet) i5+4G+120G |
Единица |
Тайваньский Chaoen, пылезащитный, высокая скорость обработки и отличная стабильность |
1 |
2 |
DAHUA высокоскоростная гигабитная цифровая камера |
Единица |
Разрешение 680x480, импортировано из Канады, ведущий бренд в отрасли |
4 |
3 |
Модуль ввода/вывода камеры |
Комплект |
Сделано в Китае |
4 |
4 |
Линза |
Штука |
COMPUTAR 6MP, 12мм |
4 |
5 |
Кабель камеры 50/30 линий |
Штука |
Сделано в Китае, 5м |
4 |
6 |
Блок питания MW.24V постоянного тока 75/120W (DRP-75/120-24) |
Штука |
Тайвань Mean Well |
2 |
7 |
ПЛК |
Штука |
Maotong разработал самостоятельно |
1 |
8 |
Сенсорный дисплей |
Штука |
Тайваньский IEI 15-дюймовый |
1 |
9 |
Контроллер источника света |
Единица |
Изготовлено в Китае, 4-канальный асинхронный запуск, технология управления мерцанием экрана, значительно продлевающая срок службы источника света |
1 |
10 |
Фотоисточник света |
Единица |
Индивидуальное поверхностное освещение, инфракрасное и синее |
4 |
11 |
Распределительный шкаф |
Штука |
Сделано в Китае, материал 304, щеточная, матовая, оксидированная и щеточная отделка |
1 |
12 |
Одноступенчатый отбраковщик Mono |
Штука |
Индивидуальный, пневматический тип, материал 304 |
1 |
13 |
Цилиндр отбраковочного блока |
Штука |
Цилиндр высокой скорости Norgren, Великобритания |
1 |
14 |
Соленоидный клапан блока отбраковки |
Штука |
Высокоскоростной соленоидный клапан MAC, США, скорость отклика 4,9 мс |
1 |
15 |
Энкодер |
Штука |
Сделано в Китае, Hode, инкрементальный тип |
1 |
16 |
Низковольтные электрические компоненты |
Штука |
Schneider, Франция |
Несколько |
17 |
Система обработки изображений |
Штука |
Maotong разработана самостоятельно, может разработать V3.0 по требованию заказчика |
1 |
18 |
Специальное оборудование холодильный агрегат - промышленный кондиционер |
Штука |
Shanghai Highly Special, холодопроизводительность 320 Вт |
1 |
19 |
Клеммные колодки |
Штука |
Honeywell, США |
Несколько |
20 |
Фотоэлектрический датчик |
Штука |
Leuze, Aurora PNP |
1 |
21 |
Прочие электрические компоненты |
Штука |
- |
Несколько |
22 |
Материал шкафа и обработка поверхности |
Штука |
Материал 304, механические детали igus®, матовая, травленая, оксидированная и матовая отделка. |
1 |
23 |
Сигнальная лампа |
- |
Несколько |
|
24 |
Масловодоотделитель |
- |
Трехцветная башенная лампа Schneider |
Несколько |
25 |
Реле |
Штука |
1 |
|
26 |
Стеклянный материал |
Штука |
AirTac |
1 |
6. Схема конструкции испытательного шкафа

Обнаружение уровня жидкости при заливке
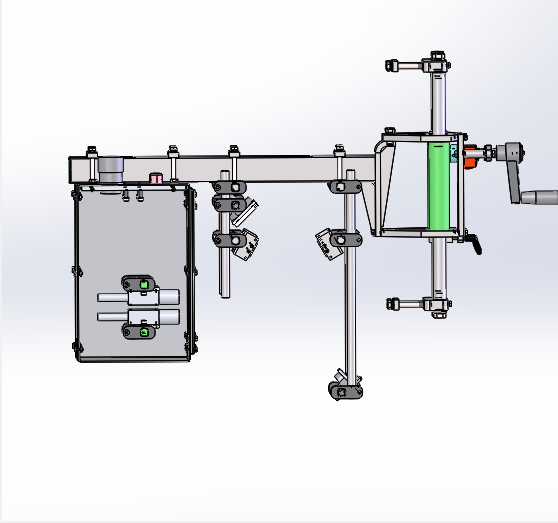
Проверка струйной печати
7. Контроль крышки
Этот модуль использует три CCD-камеры для захвата изображений бутылок под разными углами, что уменьшает слепые зоны. Специальные оптические линзы фильтруют свет со всех направлений, обеспечивая эффективный захват изображений. Его основная функция — обнаружение дефектных бутылок, таких как отсутствующие крышки, выступающие крышки, кривые крышки и сломанные крышки.
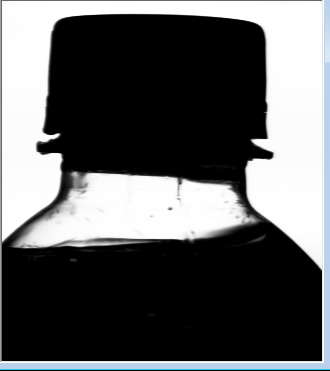
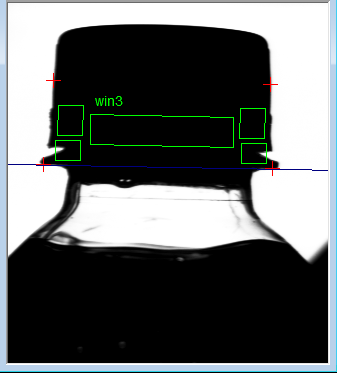 Изображения укупорки ПЭТ-бутылок, снятые CCD-камерой
8. Проверка уровня жидкости
Модуль проверки уровня жидкости использует CCD-камеру для получения изображений каждой бутылки спереди. Когда бутылка правильно расположена и неподвижна, ожидается, что поверхность жидкости будет сохранять примерно горизонтальную ориентацию.
Захваченные изображения обрабатываются с помощью специализированных алгоритмов обработки изображений. На обработанном изображении область, занятая жидкостью, отображается черным цветом, а незаполненная область над поверхностью жидкости — белым. Система анализирует положение границы раздела жидкость-воздух и определяет, соответствует ли фактический уровень жидкости заданному стандарту контроля.
9. Проверка струйной печати
Модуль контроля струйной печати использует ПЗС-камеру для получения фронтальных изображений нанесенных кодов на бутылках и крышках. Полученные изображения анализируются с помощью алгоритмов цифровой обработки изображений для автоматической проверки наличия и качества струйной печати.
Система способна точно обнаруживать отсутствующую, неполную или аномальную печать и автоматически идентифицировать дефектные бутылки для последующего отбраковки. Система контроля поддерживает различные комбинации цветов чернил и фона, включая черные чернила на желтых крышках и белые чернила на черных крышках.
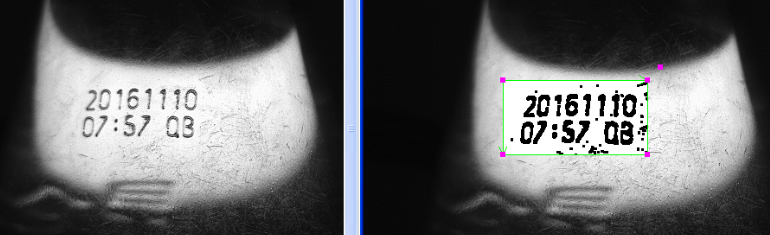
Эффект обработки распознавания образцовых изображений
10. Точность обнаружения
Объекты проверки |
Содержание проверки |
Точность обнаружения
|
Уровень отказов
|
инспекции крышек бутылок
|
Отсутствие крышки |
—— |
≥99,99% |
Высокая крышка |
>0,8 мм |
≥99,98% |
|
Кривая крышка |
>0,8 мм |
≥99,5% |
|
Стопорное кольцо полностью разомкнуто |
Зазор более 1 мм |
≥99,99% |
|
Стопорное кольцо разрушено более чем на 70% |
Зазор более 1 мм |
≥98,32% |
|
Стопорное кольцо разрушено более чем на 50% |
Зазор более 1 мм |
≥95,78% |
|
100% отсутствие предохранительного кольца |
—— |
≥99,99% |
|
Отсутствие предохранительного кольца на 70% |
—— |
≥98,21% |
|
Отсутствие предохранительного кольца на 50% |
—— |
≥95,78% |
|
Объекты проверки |
Обнаружение уровня жидкости (высокий и низкий) |
3 мм ниже (или выше) нормы
|
≥99,92% |
инспекции крышек бутылок |
Отсутствие струйной печати |
≥99,99% |
|
Общая струйная печать отсутствует на 50% |
≥99,95% |
||
Общая потеря струйной печати 30% |
≥99,9% |
||
Общая потеря струйной печати 20% |
≥99,8% |
||
Струйная печать достаточно размыта, чтобы удалить символы струйной печати после обработки |
≥99,99% |