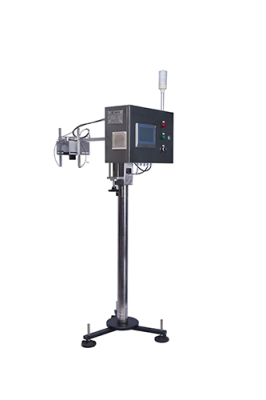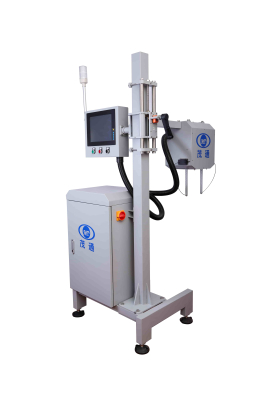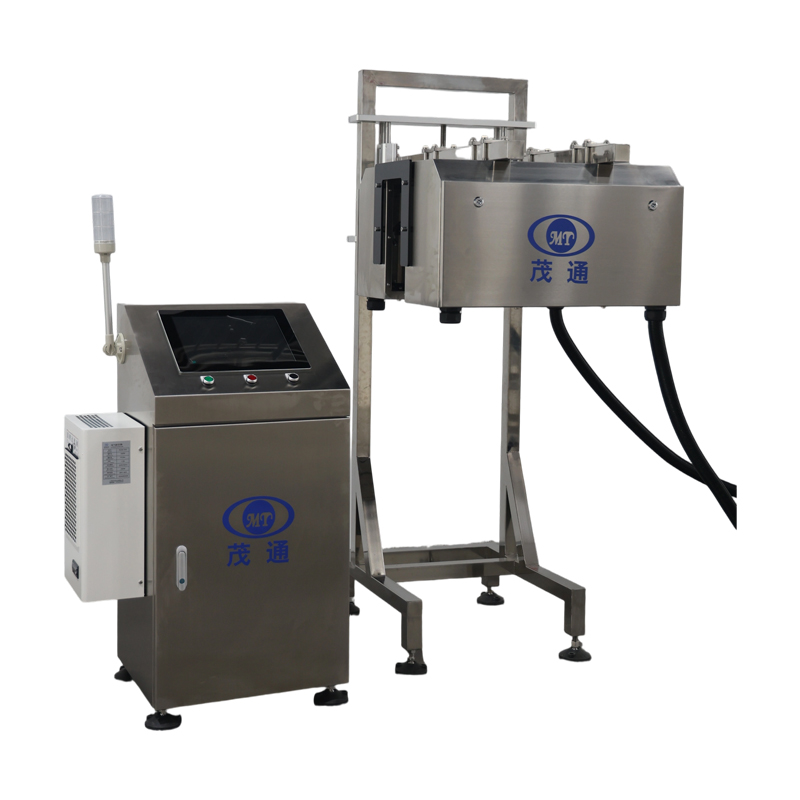
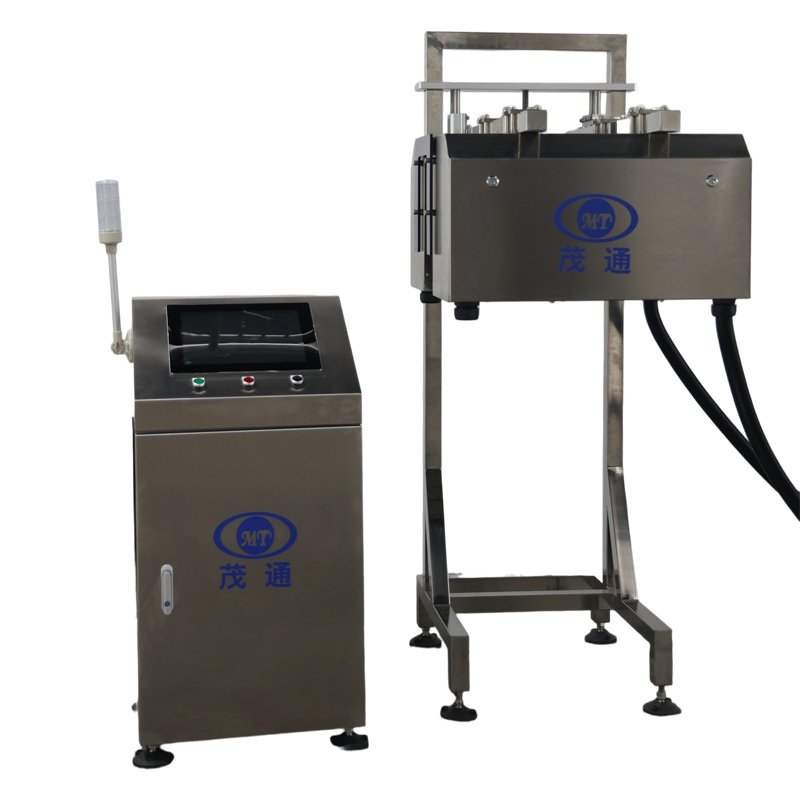
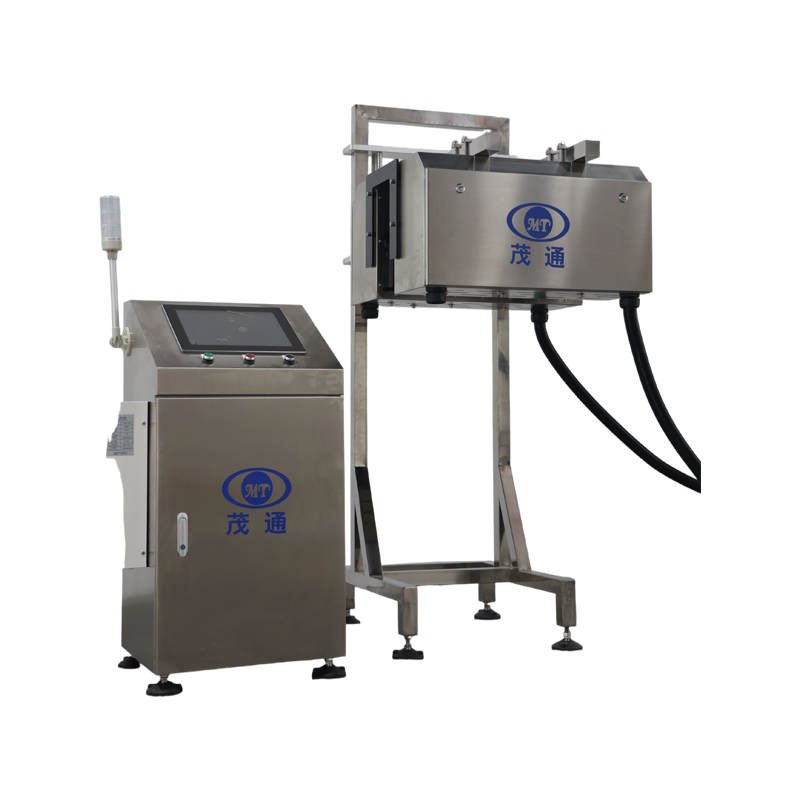
Машина для инспекции кода
1. Усовершенствованный алгоритм стабилен и обладает высокой точностью обнаружения
2. Обнаружение различных положений кода
3. Максимальная скорость составляет до 72000 бутылок в час
I. Общее описание системы
1. Название проекта
Интегрированная система визуального контроля ПЭТ-бутылок для проверки крышки, предохранительного кольца, уровня жидкости и струйной маркировки
2. Обзор системы и функции
Система контроля предназначена для обеспечения непрерывного и полностью автоматизированного контроля качества ПЭТ-бутылок на протяжении всего производственного процесса. Она выполняет комплексную проверку установки крышки, целостности предохранительного кольца, уровня заполнения жидкости и информации, нанесённой струйной печатью.
Система автоматически анализирует каждую бутылку в соответствии с заданными стандартами качества. Любая бутылка, признанная несоответствующей, отслеживается и автоматически удаляется с производственной линии, что гарантирует, что только качественная продукция переходит на следующий этап производства.
3. Максимальная скорость линии
До 60 000 бутылок в час
4. Применимый тип контейнера
ПЭТ-бутылки
5. Применимый диапазон заполнения
от 200 мл до 2 л
II. Требования к установке и окружающей среде
1. Применимая высота установки
от 5 до 3000 метров над уровнем моря
2. Рабочая температура
от 5°C до 40°C
3. Рекомендуемая относительная влажность
от 50% до 65% относительной влажности
4. Требования к месту установки
Заказчик должен предоставить монтажную площадку с ровным, устойчивым и достаточно несущим основанием. Площадка должна соответствовать всем применимым национальным стандартам и обеспечивать достаточные условия для безопасной установки, пусконаладки и непрерывной эксплуатации инспекционной системы.
Монтажная среда также должна обеспечивать достаточное пространство и доступность для эксплуатации оборудования, инспекции, технического обслуживания и регулировки.
5. Требования к хранению оборудования
До установки и пусконаладки все оборудование и компоненты должны храниться в среде, соответствующей применимым национальным требованиям к хранению.
Для длительных периодов хранения необходимо принимать соответствующие защитные меры, включая периодический осмотр, смазку и защиту окружающей среды. Эти меры предназначены для предотвращения коррозии, ухудшения состояния поверхности, деформации компонентов или других повреждений, которые могут негативно повлиять на последующий монтаж, ввод в эксплуатацию или нормальную работу оборудования.
III. Коммунальные услуги и эксплуатационные требования
1. Электроснабжение
220 В переменного тока, 50 Гц, однофазное
Необходимое электропитание должно быть обеспечено заказчиком.
Любые специальные или нестандартные электрические требования должны быть подтверждены до проектирования и изготовления оборудования. Изменения стандартного электропитания могут потребовать модификации электрической системы и конфигурации оборудования и, следовательно, могут повлиять на график производства, сроки поставки и окончательную стоимость.
2. Общая установленная мощность
Примерно 2,4 кВт
3. Напряжение управления
24 В DC
4. Требования к сжатому воздуху
Указанное давление: 4–12 Па
Заказчик несет ответственность за обеспечение завода сжатым воздухом и подключение трубопровода подачи воздуха к указанному пневматическому входу инспекционного оборудования.
Техническое примечание:
Единица пневматического давления должна быть подтверждена до выпуска окончательной технической спецификации. Диапазон 4–12 Па необычно низок для обычных промышленных пневматических систем. Если предполагаемая спецификация составляет 4–12 бар или 0,4–1,2 МПа, соответствующее значение должно быть исправлено в окончательном документе.
IV. Конфигурация оборудования и рабочий процесс инспекции
1. Установка и интеграция
Инспекционная система предназначена для интеграции в существующую линию транспортировки ПЭТ-бутылок заказчика после процесса розлива.
Окончательное положение установки должно определяться на основе фактической компоновки производственной линии, конфигурации конвейера, шага бутылок, скорости транспортировки, доступного пространства для установки и требуемого расстояния контроля. Оборудование должно быть расположено так, чтобы обеспечить стабильную подачу бутылок и надежный захват изображения.
2. Объекты проверки
Система способна выявлять следующие дефекты качества и отклонения:
Отсутствует крышка
Крышка установлена выше заданного положения
Крышка наклонена или неправильно выровнена
Поврежденное, неполное или сломанное контрольное кольцо
Уровень жидкости ниже установленного предела
Отсутствует струйный код
Аномальная, чрезмерная, неполная или иная несоответствующая струйная печать
3. Процедура контроля и управления
3.1 Идентификация и отслеживание бутылок
Когда ПЭТ-бутылка попадает в зону контроля, фотоэлектрический датчик определяет ее положение и генерирует соответствующий сигнал запуска.
При получении триггера система управления регистрирует бутылку и присваивает ей уникальный идентификатор отслеживания. Энкодер одновременно обеспечивает непрерывную обратную связь по положению, что позволяет системе управления точно отслеживать движение бутылки по конвейеру.
3.2 Захват изображения и анализ зрения
Когда бутылка достигает назначенной позиции осмотра, соответствующие камеры зрения активируются для захвата изображений требуемых зон осмотра, включая:
Крышка бутылки и предохранительное кольцо
Уровень заполнения жидкости
Информация, нанесённая струйной печатью
Захваченные изображения передаются в систему обработки зрения, где специализированные алгоритмы обработки изображений анализируют соответствующие характеристики и сравнивают результаты осмотра с заданными критериями качества.
Результаты инспекции и текущее состояние системы отображаются на HMI в реальном времени, что позволяет операторам контролировать производство и условия инспекции. В то же время результаты инспекции передаются на ПЛК для последующего отслеживания и управления отбраковкой.
3.3 Автоматическое отбраковка дефектных бутылок
Когда бутылка идентифицируется как несоответствующая, система сохраняет её результат инспекции и идентификатор отслеживания. Затем бутылка непрерывно контролируется на основе обратной связи по позиции энкодера по мере её движения к станции отбраковки.
Как только дефектная бутылка достигает заданной позиции отбраковки, ПЛК отправляет управляющий сигнал на механизм отбраковки. Устройство отбраковки срабатывает в нужный момент, чтобы удалить несоответствующую бутылку из основного производственного потока.
Качественные бутылки остаются на конвейере и продолжают производственный процесс без перерывов.
Благодаря скоординированной работе системы визуального контроля, идентификации бутылок, отслеживания на основе энкодера, управления ПЛК и автоматического отбраковывания система обеспечивает стабильную и надёжную проверку качества, подходящую для высокоскоростного производства ПЭТ-бутылок.
4. Механические компоненты оборудования
модель
|
Имя |
Компоненты |
Функциональное описание |
Примечание
|
1 |
Распределительный шкаф |
Состоит из процессора изображений, интерфейсного процессора, контроллера стробоскопа и ПЛК. |
Обеспечивает питание всей системы, обрабатывает изображения и управляет отбраковкой дефектной продукции. |
|
2 |
Модуль обнаружения |
Светодиодный источник света, промышленная CCD-камера и датчик. |
Динамически захватывает изображения ПЭТ-бутылок. |
|
3 |
Устройство отбраковки |
Основные компоненты включают соленоидные клапаны и механические детали. |
Принимает сигналы и управляет отбраковкой дефектной продукции. |
5. Электрический состав оборудования
модель
|
Имя |
Единица |
Примечания по бренду |
Количество |
1 |
Встроенный промышленный компьютер для обработки изображений (4 порта Ethernet) i5+4G+120G |
Единица |
Тайваньский Chaoen, пылезащитный, высокая скорость обработки и отличная стабильность |
1 |
2 |
DAHUA высокоскоростная гигабитная цифровая камера |
Единица |
Разрешение 680x480, импортировано из Канады, ведущий бренд в отрасли |
4 |
3 |
Модуль ввода/вывода камеры |
Комплект |
Сделано в Китае |
4 |
4 |
Линза |
Штука |
COMPUTAR 6MP, 12мм |
4 |
5 |
Кабель камеры 50/30 линий |
Штука |
Сделано в Китае, 5м |
4 |
6 |
Блок питания MW.24V постоянного тока 75/120W (DRP-75/120-24) |
Штука |
Тайвань Mean Well |
2 |
7 |
ПЛК |
Штука |
Maotong разработал самостоятельно |
1 |
8 |
Сенсорный дисплей |
Штука |
Тайваньский IEI 15-дюймовый |
1 |
9 |
Контроллер источника света |
Единица |
Изготовлено в Китае, 4-канальный асинхронный запуск, технология управления мерцанием экрана, значительно продлевающая срок службы источника света |
1 |
10 |
Фотоисточник света |
Единица |
Индивидуальное поверхностное освещение, инфракрасное и синее |
4 |
11 |
Распределительный шкаф |
Штука |
Сделано в Китае, материал 304, щеточная, матовая, оксидированная и щеточная отделка |
1 |
12 |
Одноступенчатый отбраковщик Mono |
Штука |
Индивидуальный, пневматический тип, материал 304 |
1 |
13 |
Цилиндр отбраковочного блока |
Штука |
Цилиндр высокой скорости Norgren, Великобритания |
1 |
14 |
Соленоидный клапан блока отбраковки |
Штука |
Высокоскоростной соленоидный клапан MAC, США, скорость отклика 4,9 мс |
1 |
15 |
Энкодер |
Штука |
Сделано в Китае, Hode, инкрементальный тип |
1 |
16 |
Низковольтные электрические компоненты |
Штука |
Schneider, Франция |
Несколько |
17 |
Система обработки изображений |
Штука |
Maotong разработана самостоятельно, может разработать V3.0 по требованию заказчика |
1 |
18 |
Специальное оборудование холодильный агрегат - промышленный кондиционер |
Штука |
Shanghai Highly Special, холодопроизводительность 320 Вт |
1 |
19 |
Клеммные колодки |
Штука |
Honeywell, США |
Несколько |
20 |
Фотоэлектрический датчик |
Штука |
Leuze, Aurora PNP |
1 |
21 |
Прочие электрические компоненты |
Штука |
- |
Несколько |
22 |
Материал шкафа и обработка поверхности |
Штука |
Материал 304, механические детали igus®, матовая, травленая, оксидированная и матовая отделка. |
1 |
23 |
Сигнальная лампа |
- |
Несколько |
|
24 |
Масловодоотделитель |
- |
Трехцветная башенная лампа Schneider |
Несколько |
25 |
Реле |
Штука |
1 |
|
26 |
Стеклянный материал |
Штука |
AirTac |
1 |
6. Схема конструкции испытательного шкафа
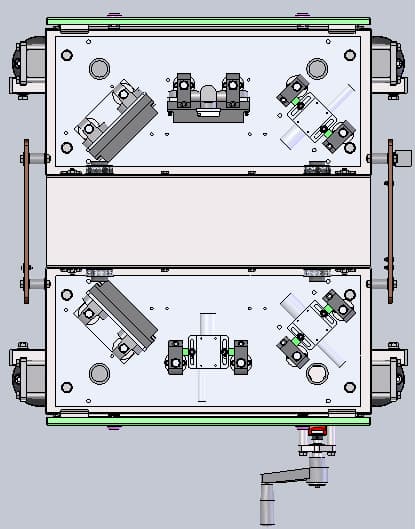
Обнаружение уровня жидкости при заливке
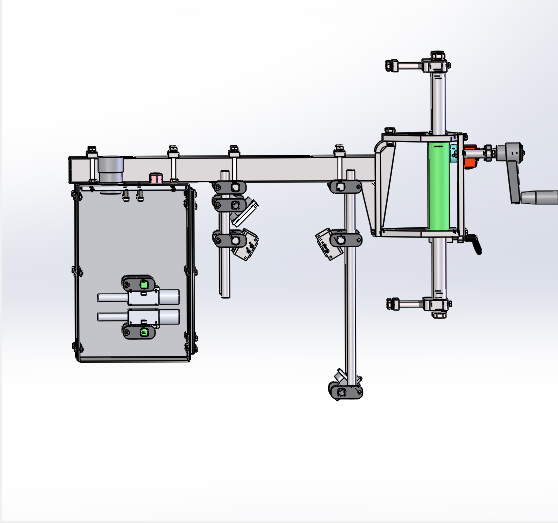
Обнаружение уровня жидкости при заливке
7. Контроль крышки
Данный инспекционный модуль оснащён тремя CCD-камерами, расположенными под разными углами обзора, что позволяет получать полные изображения каждой бутылки и минимизировать возможные слепые зоны контроля. Встроены специальные оптические линзы для управления и фильтрации входящего света, что способствует поддержанию стабильной и качественной съёмки изображений в процессе работы. Модуль в первую очередь предназначен для выявления аномалий, связанных с крышками, включая отсутствующие крышки, чрезмерно приподнятые или неправильно установленные крышки, наклонённые крышки, а также треснувшие или повреждённые крышки.
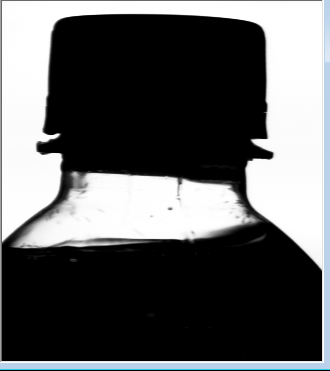
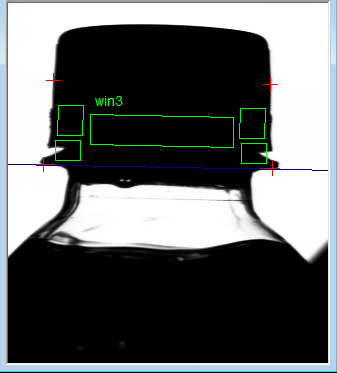
Изображения укупорки ПЭТ-бутылок, снятые CCD-камерой
8. Обнаружение уровня жидкости
Блок контроля уровня жидкости использует CCD-камеру для получения изображения передней стороны каждой бутылки. Во время захвата изображения бутылка временно стабилизируется, чтобы минимизировать движение жидкости и обеспечить, чтобы поверхность жидкости оставалась практически горизонтальной, тем самым поддерживая постоянные условия контроля.
Полученное изображение подвергается специальным процедурам обработки изображений для улучшения различия между заполненными и незаполненными областями. Заполненная жидкостью часть отображается как тёмная область, а пустая часть над поверхностью жидкости — как светлая область.
Специализированный алгоритм машинного зрения определяет границу раздела жидкость-воздух и определяет её положение относительно заданного контрольного уровня. Измеренный уровень жидкости затем сравнивается с установленным допустимым пределом, чтобы определить, соответствует ли бутылка требуемому стандарту наполнения.
9. Проверка струйной печати
Блок контроля струйной печати использует CCD-камеру для получения изображений нанесённых меток на корпусе бутылки и крышке. Полученные изображения анализируются специализированным алгоритмом обработки изображений для оценки наличия, расположения, читаемости, согласованности и общего качества нанесённой информации.
Система способна выявлять отсутствующие, смещённые, нечёткие, неполные или иные аномальные струйные метки. Когда обнаруженная печать не соответствует заданным параметрам контроля, соответствующая бутылка автоматически идентифицируется как бракованное изделие и впоследствии удаляется с производственной линии системой отбраковки.
Система контроля поддерживает различные комбинации цветов печати и фона, включая чёрные чернила на жёлтых крышках и белые чернила на чёрных крышках, обеспечивая надёжный контроль при различных вариантах упаковки.
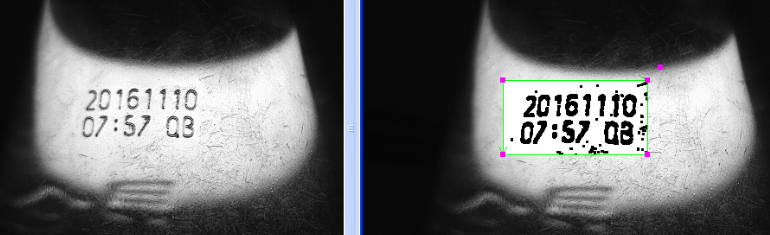
Эффект обработки распознавания образцовых изображений
10. Точность обнаружения
Объекты проверки |
Содержание проверки |
Точность обнаружения
|
Уровень отказов
|
инспекции крышек бутылок
|
Отсутствие крышки |
—— |
≥99,99% |
Высокая крышка |
>0,8 мм |
≥99,98% |
|
Кривая крышка |
>0,8 мм |
≥99,5% |
|
Стопорное кольцо полностью разомкнуто |
Зазор более 1 мм |
≥99,99% |
|
Стопорное кольцо разрушено более чем на 70% |
Зазор более 1 мм |
≥98,32% |
|
Стопорное кольцо разрушено более чем на 50% |
Зазор более 1 мм |
≥95,78% |
|
100% отсутствие предохранительного кольца |
—— |
≥99,99% |
|
Отсутствие предохранительного кольца на 70% |
—— |
≥98,21% |
|
Отсутствие предохранительного кольца на 50% |
—— |
≥95,78% |
|
Объекты проверки |
Обнаружение уровня жидкости (высокий и низкий) |
3 мм ниже (или выше) нормы
|
≥99,92% |
инспекции крышек бутылок |
Отсутствие струйной печати |
≥99,99% |
|
Общая струйная печать отсутствует на 50% |
≥99,95% |
||
Общая потеря струйной печати 30% |
≥99,9% |
||
Общая потеря струйной печати 20% |
≥99,8% |
||
Струйная печать достаточно размыта, чтобы удалить символы струйной печати после обработки |
≥99,99% |