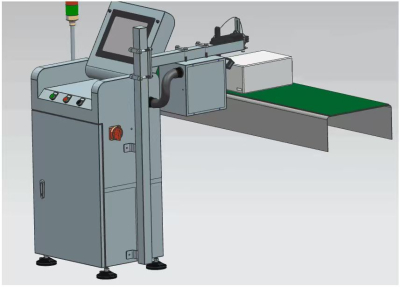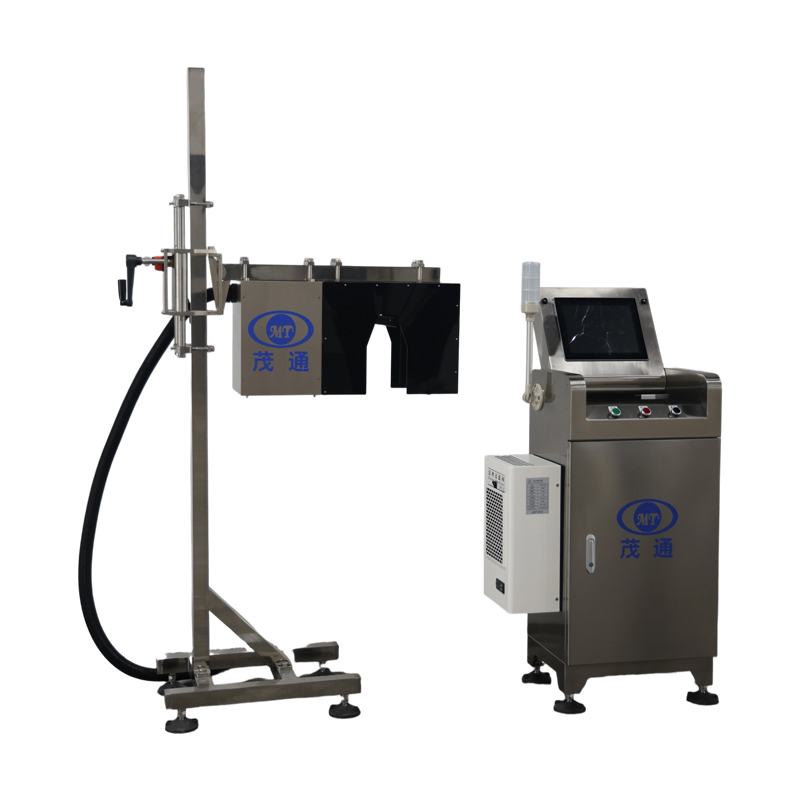
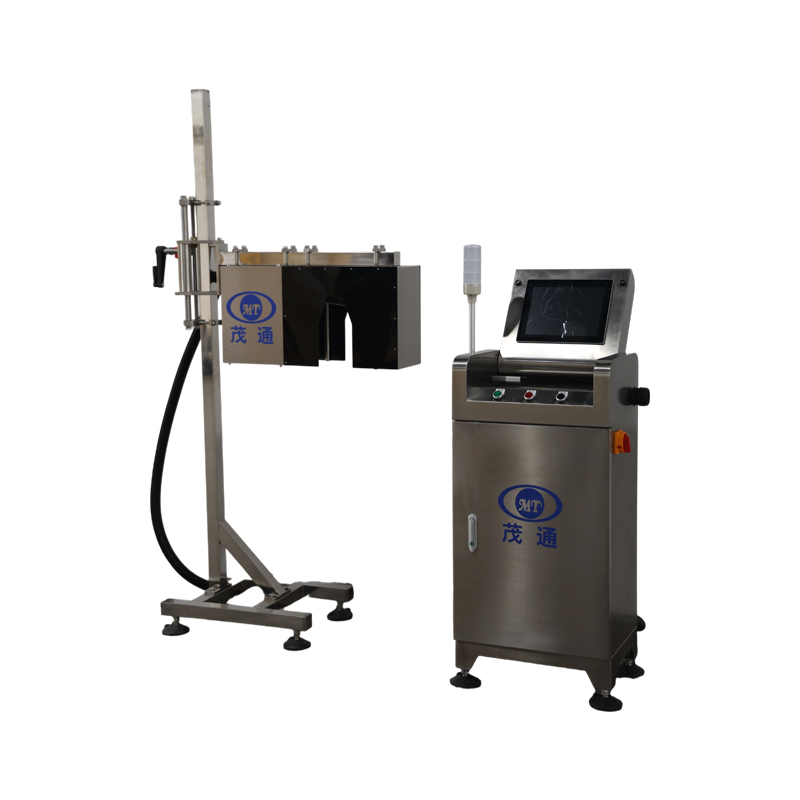
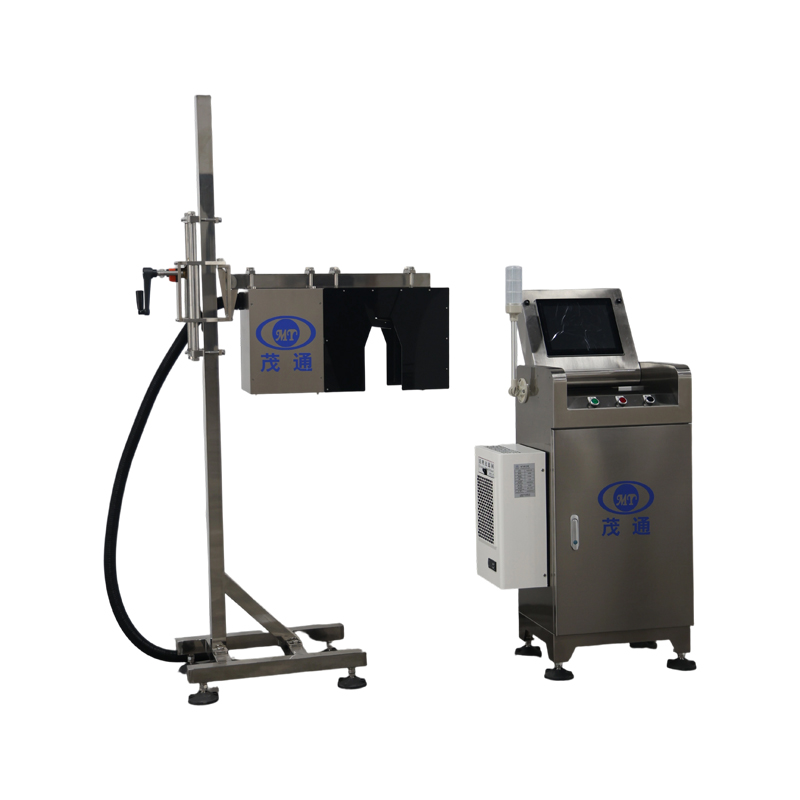
Машина для обнаружения дефектов струйной печати
1. Усовершенствованный алгоритм стабилен и обладает высокой точностью обнаружения
2. Обнаружение различных положений кода
3. Максимальная скорость составляет до 72000 бутылок в час
Система инспекции струйной печати, уровня жидкости и контрольного кольца
I. Обзор проекта
1. Название проекта
Система инспекции струйной печати, уровня жидкости и контрольного кольца
2. Описание проекта
Предлагаемая система инспекции предназначена для автоматического контроля качества ПЭТ-бутылок. Она выявляет дефекты, связанные с целостностью крышки, состоянием контрольного кольца, уровнем жидкости и качеством струйной печати. Любая бутылка, признанная несоответствующей, будет автоматически отбракована с производственной линии.
3. Максимальная скорость производства
До 60 000 бутылок в час (BPH)
4. Применимая тара
ПЭТ-бутылки
5. Применимый диапазон объёмов
200 мл – 2 л
II. Экологические и площадочные условия
1. Высота установки
5–3 000 м над уровнем моря
2. Температура окружающей среды
5°C–40°C
3. Относительная влажность
50%–65% относительной влажности
4. Требования к площадке завода
Место установки должно обеспечивать достаточную ровность пола, несущую способность конструкций и другие необходимые условия площадки в соответствии с применимыми национальными стандартами, чтобы гарантировать надежную и стабильную работу оборудования.
5. Требования к хранению
После поставки оборудование и его компоненты должны храниться в среде, соответствующей применимым национальным стандартам хранения. В период хранения должны проводиться надлежащая смазка, антикоррозионная защита и профилактическое обслуживание для предотвращения повреждения поверхности, коррозии, деформации или других состояний, которые могут негативно повлиять на последующий монтаж, пусконаладку и эксплуатацию.
III. Требования к инженерным сетям и условиям эксплуатации
1. Электроснабжение
220 В переменного тока, 50 Гц, однофазное
Любые особые или нестандартные требования к напряжению должны быть подтверждены до размещения заказа. Изменения указанного электропитания могут привести к соответствующим корректировкам конфигурации оборудования, сроков изготовления и стоимости проекта.
2. Общее потребление электроэнергии
Приблизительно 2,4 кВт
3. Напряжение управления
24 В DC
4. Подача сжатого воздуха
4–12 Па
Заказчик должен обеспечить трубопровод сжатого воздуха от источника воздуха до основного оборудования.
Примечание: Пожалуйста, проверьте единицу измерения давления сжатого воздуха. Для промышленного инспекционного оборудования может подразумеваться 4–12 бар / 0,4–1,2 МПа, а не 4–12 Па.
IV. Функции оборудования и область проверки
1. Место установки
Инспекционная система должна быть установлена в указанном месте в соответствии с общей компоновкой производственной линии и технологическими требованиями.
2. Объекты проверки
Система способна обнаруживать следующие дефекты:
Отсутствует крышка
Приподнятая или неправильно установленная крышка
Смещённая крышка
Повреждённое или сломанное контрольное кольцо
Низкий уровень жидкости
Отсутствует струйный код
Избыточное покрытие чернилами или аномальная струйная печать
Неправильный или дефектный струйный код
3. Принцип контроля и проверки
Шаг 1 – Обнаружение и отслеживание бутылки
Когда каждая ПЭТ-бутылка попадает в зону инспекции, датчик позиционирования обнаруживает бутылку и отправляет сигнал запуска в систему управления.
Система управления присваивает каждой бутылке уникальный идентификационный номер и синхронизирует его с информацией о текущем положении энкодера. Это позволяет точно отслеживать каждую бутылку на протяжении всего процесса инспекции и отбраковки.
Шаг 2 – Захват изображения и анализ дефектов
На основе положения бутылки и данных энкодера система запуска активирует камеры для съемки в трех основных зонах инспекции:
Крышка бутылки
Уровень жидкости
Струйная маркировка
Инспекция струйной печати фокусируется на самом нанесенном коде/маркировке, а не на работе или состоянии струйного принтера.
Захваченные изображения обрабатываются и анализируются системой технического зрения. Результаты проверки отображаются в реальном времени на HMI (человеко-машинном интерфейсе) и одновременно передаются в ПЛК (программируемый логический контроллер) для дальнейшей логической обработки и определения дефектов.
Шаг 3 – Автоматическое удаление дефектных изделий
Когда обнаруживается дефектная бутылка, ПЛК связывает результат проверки с соответствующим идентификатором бутылки и отслеживает её положение в реальном времени с помощью данных энкодера.
Когда дефектная бутылка достигает станции отбраковки, ПЛК отправляет команду на отбраковку автоматическому механизму удаления, который извлекает выявленное несоответствующее изделие из производственной линии.
Этот замкнутый процесс обеспечивает точное отслеживание бутылок, надёжное выявление дефектов и автоматическое удаление бракованных изделий без остановки непрерывного производства.
4. Механические компоненты оборудования
модель
|
Имя |
Компоненты |
Функциональное описание |
Примечание
|
1 |
Распределительный шкаф |
Состоит из процессора изображений, интерфейсного процессора, контроллера стробоскопа и ПЛК. |
Обеспечивает питание всей системы, обрабатывает изображения и управляет отбраковкой дефектной продукции. |
|
2 |
Модуль обнаружения |
Светодиодный источник света, промышленная CCD-камера и датчик. |
Динамически захватывает изображения ПЭТ-бутылок. |
|
3 |
Устройство отбраковки |
Основные компоненты включают соленоидные клапаны и механические детали. |
Принимает сигналы и управляет отбраковкой дефектной продукции. |
5. Электрический состав оборудования
модель
|
Имя |
Единица |
Примечания по бренду |
Количество |
1 |
Встроенный промышленный компьютер для обработки изображений (4 порта Ethernet) i5+4G+120G |
Единица |
Тайваньский Chaoen, пылезащитный, высокая скорость обработки и отличная стабильность |
1 |
2 |
DAHUA высокоскоростная гигабитная цифровая камера |
Единица |
Разрешение 680x480, импортировано из Канады, ведущий бренд в отрасли |
4 |
3 |
Модуль ввода/вывода камеры |
Комплект |
Сделано в Китае |
4 |
4 |
Линза |
Штука |
COMPUTAR 6MP, 12мм |
4 |
5 |
Кабель камеры 50/30 линий |
Штука |
Сделано в Китае, 5м |
4 |
6 |
Блок питания MW.24V постоянного тока 75/120W (DRP-75/120-24) |
Штука |
Тайвань Mean Well |
2 |
7 |
ПЛК |
Штука |
Maotong разработал самостоятельно |
1 |
8 |
Сенсорный дисплей |
Штука |
Тайваньский IEI 15-дюймовый |
1 |
9 |
Контроллер источника света |
Единица |
Изготовлено в Китае, 4-канальный асинхронный запуск, технология управления мерцанием экрана, значительно продлевающая срок службы источника света |
1 |
10 |
Фотоисточник света |
Единица |
Индивидуальное поверхностное освещение, инфракрасное и синее |
4 |
11 |
Распределительный шкаф |
Штука |
Сделано в Китае, материал 304, щеточная, матовая, оксидированная и щеточная отделка |
1 |
12 |
Одноступенчатый отбраковщик Mono |
Штука |
Индивидуальный, пневматический тип, материал 304 |
1 |
13 |
Цилиндр отбраковочного блока |
Штука |
Цилиндр высокой скорости Norgren, Великобритания |
1 |
14 |
Соленоидный клапан блока отбраковки |
Штука |
Высокоскоростной соленоидный клапан MAC, США, скорость отклика 4,9 мс |
1 |
15 |
Энкодер |
Штука |
Сделано в Китае, Hode, инкрементальный тип |
1 |
16 |
Низковольтные электрические компоненты |
Штука |
Schneider, Франция |
Несколько |
17 |
Система обработки изображений |
Штука |
Maotong разработана самостоятельно, может разработать V3.0 по требованию заказчика |
1 |
18 |
Специальное оборудование холодильный агрегат - промышленный кондиционер |
Штука |
Shanghai Highly Special, холодопроизводительность 320 Вт |
1 |
19 |
Клеммные колодки |
Штука |
Honeywell, США |
Несколько |
20 |
Фотоэлектрический датчик |
Штука |
Leuze, Aurora PNP |
1 |
21 |
Прочие электрические компоненты |
Штука |
- |
Несколько |
22 |
Материал шкафа и обработка поверхности |
Штука |
Материал 304, механические детали igus®, матовая, травленая, оксидированная и матовая отделка. |
1 |
23 |
Сигнальная лампа |
- |
Несколько |
|
24 |
Масловодоотделитель |
- |
Трехцветная башенная лампа Schneider |
Несколько |
25 |
Реле |
Штука |
1 |
|
26 |
Стеклянный материал |
Штука |
AirTac |
1 |
6. Схема конструкции испытательного шкафа
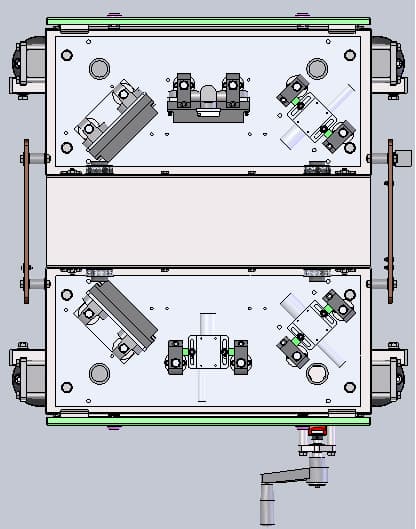
Обнаружение уровня жидкости при укупорке (обнаружение уровня жидкости при укупорке на станциях один и три)
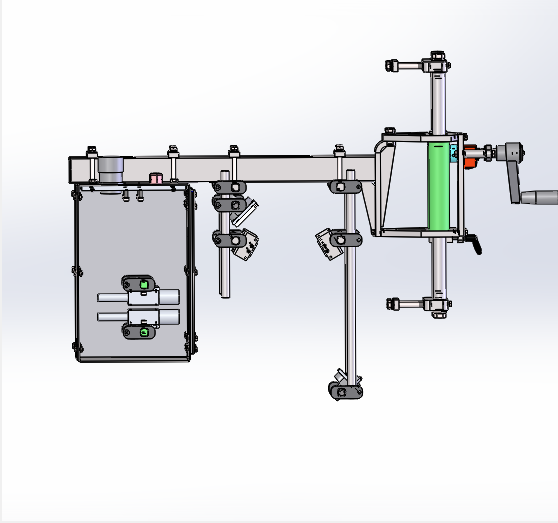
Контроль струйной печати (станция 2, контроль струйной печати с одной камерой)
7. Контроль крышки
Этот модуль использует три CCD-камеры, расположенные под разными углами, для захвата изображений каждой бутылки, что эффективно минимизирует слепые зоны. Оснащенный специальными оптическими линзами, он фильтрует свет с нескольких направлений для повышения четкости изображения и эффективности сбора данных. Система предназначена для выявления дефектов, связанных с крышками, включая отсутствующие крышки, приподнятые крышки, наклоненные крышки и поврежденные крышки.
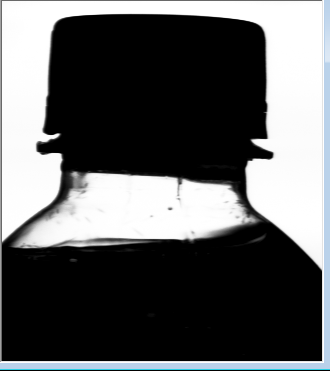
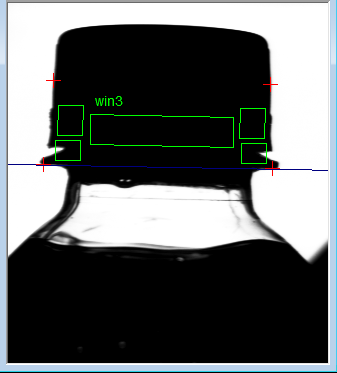
Изображения укупорки ПЭТ-бутылок, снятые CCD-камерой
8. Обнаружение уровня жидкости
Этот модуль использует ПЗС-камеру для захвата фронтального изображения уровня жидкости в бутылке. Он обеспечивает горизонтальное выравнивание поверхности жидкости внутри контейнера, когда бутылка находится в покое. С помощью обработки изображений область ниже уровня жидкости отображается черным цветом, а верхняя часть, представляющая пустое пространство бутылки, — белым. Затем применяется специализированный алгоритм для определения, находится ли уровень жидкости выше или ниже заданного порога.
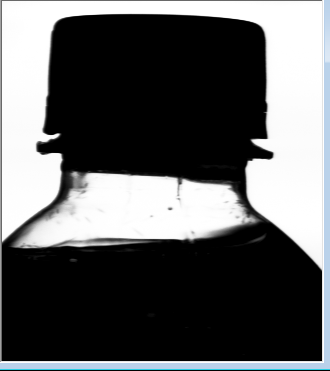
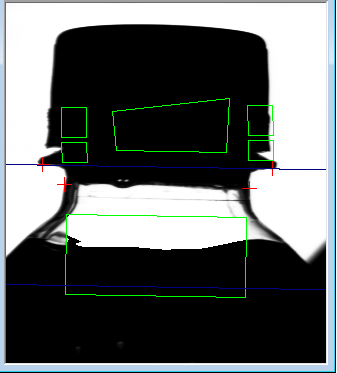
Изображение ПЭТ-бутылки, полученное камерой Обработанное изображение для обнаружения уровня жидкости
9. Проверка струйной печати
Этот модуль использует ПЗС-камеру для захвата изображений струйной печати на бутылках и крышках спереди. Затем он цифровым образом анализирует захваченные изображения и автоматически и точно отбраковывает бутылки с некачественной струйной печатью. Он совместим как с жёлтыми крышками с чёрными чернилами, так и с чёрными крышками с белыми чернилами.
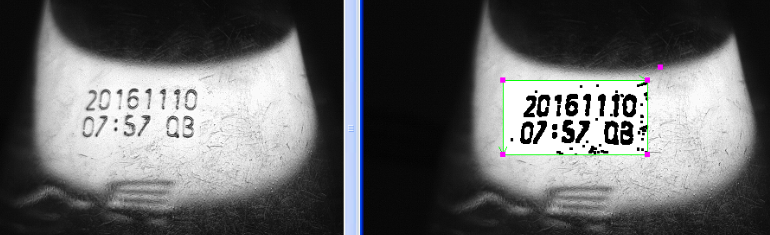
Эффект обработки распознавания образцовых изображений
10. Точность обнаружения
Объекты проверки |
Содержание проверки |
Точность обнаружения
|
Уровень отказов
|
инспекции крышек бутылок
|
Отсутствие крышки |
—— |
≥99,99% |
Высокая крышка |
>0,8 мм |
≥99,98% |
|
Кривая крышка |
>0,8 мм |
≥99,5% |
|
Стопорное кольцо полностью разомкнуто |
Зазор более 1 мм |
≥99,99% |
|
Стопорное кольцо разрушено более чем на 70% |
Зазор более 1 мм |
≥98,32% |
|
Стопорное кольцо разрушено более чем на 50% |
Зазор более 1 мм |
≥95,78% |
|
100% отсутствие предохранительного кольца |
—— |
≥99,99% |
|
Отсутствие предохранительного кольца на 70% |
—— |
≥98,21% |
|
Отсутствие предохранительного кольца на 50% |
—— |
≥95,78% |
|
Объекты проверки |
Обнаружение уровня жидкости (высокий и низкий) |
3 мм ниже (или выше) нормы
|
≥99,92% |
инспекции крышек бутылок |
Отсутствие струйной печати |
≥99,99% |
|
Общая струйная печать отсутствует на 50% |
≥99,95% |
||
Общая потеря струйной печати 30% |
≥99,9% |
||
Общая потеря струйной печати 20% |
≥99,8% |
||
Струйная печать достаточно размыта, чтобы удалить символы струйной печати после обработки |
≥99,99% |