Что проверить перед покупкой машины для обнаружения утечек при сжатии ПЭ-бутылок
Стабильность давления в линии и надёжный отсев утечек — типичные проблемные места на быстрых упаковочных линиях, особенно когда дефекты должны удаляться немедленно, а не обнаруживаться на последующих этапах. Машина для обнаружения утечек методом сжатия ПЭ-бутылок позиционируется как решение для онлайн-инспекции газосодержащих бутылок из ПЭ/ПЭТ, объединяющее обнаружение давления, обнаружение утечек и автоматическое отбраковывание в одном непрерывном процессе.

Место машины для обнаружения утечек методом сжатия ПЭ-бутылок в производственной линии
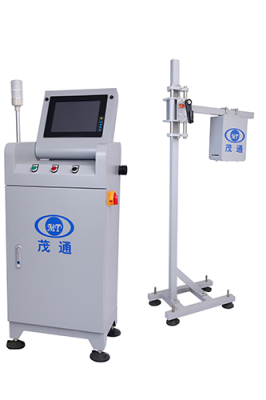
Машина для обнаружения утечек методом сжатия ПЭ-бутылок описана для инспекции газосодержащих ёмкостей, таких как пластиковые бутылки из ПЭ/ПП/ПЭ, содержащие газ или пар, а также бутылок из ПЭ/ПЭТ в условиях онлайн-инспекции. Её подход к инспекции представлен как контактное онлайн-зондирование давления с использованием технологии обнаружения методом сжатия лентой, а результаты инспекции обрабатываются контроллером.
В опубликованной информации о продукте также упоминается акустическая технология с бесконтактным встроенным обнаружением «стука» и заявленной максимальной скоростью до 72 000 бутылок в час. Покупатели обычно рассматривают эти списки характеристик как часть контрольного перечня при оценке и подтверждении точной конфигурации датчиков для конкретной линии.
Функция контроля 1: обнаружение давления на конвейере
В этом рабочем процессе обнаружение давления является первым этапом. В описании оборудования приведена последовательность, которая начинается с распознавания прибытия продукта и заканчивается принятием практического решения:
Что касается рабочих характеристик, связанных с давлением, заявленный диапазон обнаружения составляет от 0,08 до 0,5 МПа, точность указана как лучше 0,02 МПа, а также имеется примечание о том, что чрезмерная вертикальная вибрация цепи конвейера может влиять на точность. В закупочных обсуждениях это часто превращается в практический вопрос: достаточно ли механически стабилен существующий участок конвейера для воспроизводимых показаний.
Функция контроля 2: обнаружение утечек с помощью сравнения двух датчиков
Обнаружение утечек описывается как сравнительное измерение в двух точках пути сжатия. Бутылка механически предварительно нагружается, чтобы система могла сравнить состояния давления до и после контролируемой последовательности сжатия. Это делает метод особенно актуальным для внутрилинейного контроля, где машина должна быстро и согласованно оценивать герметичные контейнеры, не прерывая поток линии.

В рамках указанных сведений о точности информация о продукте включает показатели, связанные с утечками, при заданных условиях. Для утечки воздуха указана доля отбраковки более 99,99% с указанными условиями, включающими видимость на алюминиевой плёнке, низкую степень заполнения или размер пор более 0,8 мм. Для обнаружения отсутствия крышки указана доля отбраковки более 99,999%.
С практической точки зрения те же материалы подчёркивают, что быстрые изменения температуры и неравномерная толщина стенок бутылки могут влиять на результаты контроля и приводить к ложному отбраковыванию. В связи с этим опубликованные рекомендации предписывают проводить контроль продукции после охлаждения или использовать однорядный конвейер, где температура продукции более однородна.
Функция контроля 3: автоматическое отбраковывание по заданным пользователем критериям
Третья функция контроля представляет собой замкнутый контур между обнаружением и управлением линией: система автоматически отбраковывает несоответствующую продукцию, когда результаты превышают заданные пользователем критерии отбраковки и указанный порог отбраковки.
Для производственных команд функции, ориентированные на оператора и перечисленные в информации о продукте, часто так же важны, как и характеристики датчиков:
Снимок производительности, который покупатели обычно фиксируют
| Пункт | Указанная спецификация |
|---|---|
| Диапазон обнаружения давления | 0,08–0,5 МПа |
| Точность | Лучше 0,02 МПа (вибрация конвейера может влиять на точность) |
| Доля отбраковки | ≥99,99% |
| Доля ложных отбраковок | ≤0,03% |
| Максимальная скорость контроля | Превышает 600 бутылок/минуту |
| Мощность | Однофазный переменный ток 220 В, 50 Гц; общая мощность 250 Вт |
| Сжатый воздух | 4–8 бар |
| Условия эксплуатации | 0–50 °C; 10%–80% относительной влажности |
| Прямолинейный участок конвейера | 1,5–2 метра |
Условия установки, влияющие на результаты
В руководстве по установке особое внимание уделяется выравниванию и схеме расположения линий. Машина должна быть установлена горизонтально, при этом фиксирующий конвейер должен быть параллелен конвейеру для продукции. Также требуется прямой участок конвейера длиной 1,5–2 метра и проверка перед подачей питания, включающая осмотр кабелей и проверку заземляющего провода блока управления.
Во многих случаях оценки команды также проверяют вертикальную устойчивость конвейера, поскольку в примечании о точности чрезмерная вертикальная вибрация прямо связывается с влиянием на измерения.
Сопутствующее инспекционное оборудование на той же площадке
В зависимости от того, где на линии управляются риски утечки, покупатели могут также рассмотреть соседние инспекционные станции, такие как тестер давления в банках или машина для контроля крышек и уровня жидкости, чтобы составить более широкий план контроля качества упаковки.